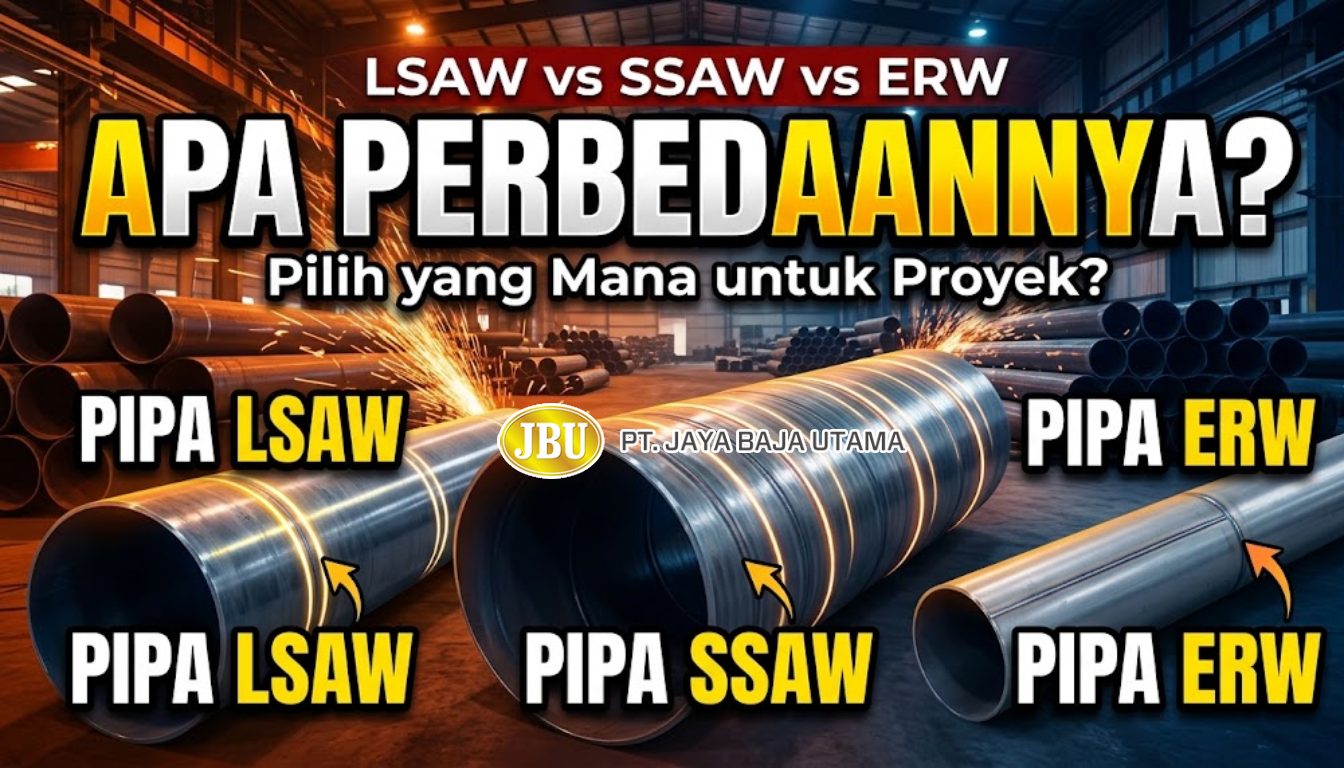
Kegagalan dalam menentukan spesifikasi pipa baja pada proyek rekayasa konstruksi, energi, maupun infrastruktur berdampak langsung pada keselamatan operasional, risiko kebocoran, dan pembengkakan anggaran. Di pasar pipa baja las (welded steel pipe), terdapat tiga jenis pipa yang paling mendominasi: LSAW (Longitudinal Submerged Arc Welding), SSAW/HSAW (Spiral/Helical Submerged Arc Welding), dan ERW (Electric Resistance Welding).
Ketiganya memiliki metode fabrikasi, karakteristik mekanik, batasan dimensi, dan toleransi tekanan yang sangat berbeda. Memahami karakteristik masing-masing jenis pipa memastikan sistem perpipaan beroperasi sesuai kalkulasi desain teknis tanpa pemborosan biaya material.
Prinsip Manufaktur (LSAW, SSAW, dan ERW)
Perbedaan performa mekanikal ketiga pipa ini berakar langsung pada bahan baku dan proses pengelasannya:
1. Pipa ERW (Electric Resistance Welded)
Pipa ERW diproduksi dari kumparan baja canai panas (hot-rolled steel coil). Lembaran baja ditarik melalui rol pembentuk secara bertahap hingga menjadi silinder. Sambungan longitudinal kemudian dipanaskan menggunakan arus bolak-balik berfrekuensi tinggi (High Frequency Induction/HFI) hingga mencapai suhu plastis, lalu ditekan bersamaan menggunakan rol penekan tanpa menggunakan logam pengisi (filler metal). Proses modern umumnya menyertakan perlakuan panas pasca-las (post-weld heat treatment) untuk menormalkan struktur mikro pada zona terpengaruh panas (Heat Affected Zone / HAZ).
2. Pipa LSAW (Longitudinal Submerged Arc Welded)
Pipa LSAW dibuat dari pelat baja individual canai berat (heavy steel plate). Pelat dibentuk menggunakan mesin pres hidrolik berkapasitas ribuan ton melalui metode JCOE (J-ing, C-ing, O-ing, Expanding) atau UOE (U-ing, O-ing, Expanding). Sambungan longitudinal kemudian dilas dari sisi dalam dan luar secara otomatis menggunakan teknik las busur terendam (submerged arc welding) dengan fluks dan kawat las (wire filler). Setelah pengelasan, pipa diekspansi secara mekanis (mechanical cold expansion) untuk menghilangkan tegangan sisa dan memastikan kebulatan sempurna (roundness).
3. Pipa SSAW / HSAW (Spiral/Helical Submerged Arc Welded)
Pipa SSAW diproduksi dari kumparan strip baja kontinu yang digulung secara spiral membentuk sudut heliks tertentu terhadap sumbu pipa. Sambungan spiral dilas secara otomatis menggunakan metode busur terendam ganda (dua sisi: inner and outer submerged arc welding). Karena menggunakan sudut spiral, pipa berdiameter sangat besar dapat diproduksi dari lebar strip kumparan baja yang relatif sempit.
Tabel Perbandingan Teknis LSAW vs SSAW vs ERW
| Parameter Teknis | Pipa ERW | Pipa LSAW | Pipa SSAW / HSAW |
|---|---|---|---|
| Bahan Baku | Steel Coil (HRC) | Heavy Steel Plate | Steel Strip Coil |
| Orientasi Sambungan Las | Longitudinal lurus | Longitudinal lurus (1-2 sambungan) | Spiral / Heliks |
| Penggunaan Logam Pengisi | Tidak ada (forge weld) | Kawat las & fluks (filler wire) | Kawat las & fluks (filler wire) |
| Rentang Diameter Nominal | 1/2 inci s/d 24 inci | 16 inci s/d 56+ inci | 8 inci s/d 120+ inci |
| Rentang Ketebalan Dinding (WT) | Tipis s/d Sedang (maks. ~20 mm) | Sangat Tebal (hingga 50+ mm) | Sedang (maks. ~25 mm) |
| Konsistensi Geometri & Ovalitas | Sangat Tinggi | Sangat Tinggi (karena cold expansion) | Cukup Baik (rentan variasi ovalitas) |
| Tegangan Sisa (Residual Stress) | Rendah (setelah perlakuan panas) | Sangat Rendah (akibat ekspansi mekanis) | Relatif Lebih Tinggi |
| Integritas Tekanan Tinggi | Menengah | Sangat Tinggi (Critical High Pressure) | Rendah hingga Menengah |
| Efisiensi Biaya per Ton | Rendah | Tinggi | Ekonomis untuk diameter besar |
Analisis Keunggulan dan Keterbatasan Operasional
Kelebihan dan Keterbatasan Pipa ERW
- Kelebihan:
Permukaan pipa halus, dimensi diameter luar (OD) dan ketebalan dinding sangat presisi, toleransi panjang akurat, dan biaya produksi efisien untuk ukuran kecil hingga menengah. - Keterbatasan:
Batasan ketebalan dinding tidak memungkinkan pipa ERW digunakan untuk transmisi bertekanan ultra-tinggi yang memerlukan dinding sangat tebal. Rentan cacat las mikro jika kontrol mutu pengelasan frekuensi tinggi tidak diawasi ketat.
Kelebihan dan Keterbatasan Pipa LSAW
- Kelebihan:
Integritas struktural terbaik di kelas pipa las. Mampu menahan tekanan internal tinggi, beban tekuk dinamis, kondisi seismik, dan temperatur ekstrem. Sambungan lurus tunggal mempermudah pengujian tak merusak (Non-Destructive Testing / NDT) seperti Ultrasonic Testing (UT) dan Radiography (RT). - Keterbatasan:
Biaya manufaktur dan modal perkakas tinggi; kecepatan produksi lebih lambat dibanding SSAW dan ERW.
Kelebihan dan Keterbatasan Pipa SSAW
- Kelebihan:
Fleksibilitas ukuran tanpa batas. Pabrikan dapat mengubah diameter pipa hanya dengan mengubah sudut belitan tanpa mengganti rol cetakan. Sangat hemat biaya untuk volume fluida besar. - Keterbatasan:
Garis las 30-100% lebih panjang dibanding pipa longitudinal pada panjang pipa yang sama, memperbesar probabilitas cacat las per batang pipa. Cacat las heliks lebih kompleks untuk diperbaiki di lapangan dibanding las longitudinal.
Aplikasi Berdasarkan Sektor Industri
Untuk meminimalkan risiko operasional (operational failure), berikut adalah pedoman penempatan tipe pipa:
- Sektor Minyak & Gas Tekanan Tinggi (Offshore & Onshore Transmission):
- Pilihan Utama:
LSAW (Standar API 5L PSL2, Grade X52 hingga X80). - Alasan:
Memenuhi kalkulasi ketahanan retak hidrogen (HIC/SSCC resistant) dan ekspansi termal dinamis di bawah laut maupun lintas benua.
- Pilihan Utama:
- Sektor Distribusi Bahan Bakar & Utilitas Pabrik Tekanan Sedang:
- Pilihan Utama:
ERW (Standar API 5L, ASTM A53 Grade B). - Alasan:
Diameter 2 inci hingga 16 inci paling efisien dipenuhi oleh ERW dengan jaminan keseragaman ketebalan dinding.
- Pilihan Utama:
- Sektor Transmisi Air Baku, Drainase, dan Pembangkit Listrik (Penstock):
- Pilihan Utama:
SSAW (Standar AWWA C200, ASTM A252, ASTM A139). - Alasan:
Efisiensi ekonomis tak tertandingi untuk diameter 30 inci ke atas pada tekanan fluida hidrostatis rendah-menengah.
- Pilihan Utama:
- Konstruksi Fondasi Tiang Pancang (Piling Works):
- Pilihan Utama:
SSAW atau LSAW (Standar ASTM A252 Grade 2/3). - Alasan:
Menahan beban aksial vertikal fondasi jembatan, pelabuhan, dan gedung tinggi dengan rasio bobot terhadap kekuatan yang optimal.
- Pilihan Utama:
Mengapa Memilih PT Jaya Baja Utama (duniapipa.co.id)?
Pengadaan pipa baja industri bukan sekadar transaksi material; ini adalah mitigasi risiko proyek. Ketidaksesuaian sertifikasi material atau deviasi dimensi dapat menghentikan proyek di lapangan (site stoppage). PT Jaya Baja Utama melalui platform resmi di duniapipa.co.id hadir sebagai distributor pipa baja terpercaya di Indonesia dengan nilai tambah konkret:
- Inventaris Terlengkap:
Menyajikan varian lengkap pipa LSAW, SSAW, dan ERW dalam berbagai diameter (nominal bore) dan ketebalan (Schedule 20, 40, 80, 120, 160, XS, XXS). - Kepatuhan Standar Internasional & Uji Material:
Setiap unit pipa didukung Mill Test Certificate (MTC) otentik, mematuhi spesifikasi ketat API 5L, ASTM, ASME, AWWA, dan SNI. - Verifikasi Mutu Independen:
Mendukung inspeksi pihak ketiga (Third-Party Inspection / TPI) mulai dari uji hidrostatik, uji impak Charpy, hingga pengujian NDT sebelum barang dikirim. - Dukungan Teknis Pengadaan:
Tim ahli berpengalaman siap membantu tim engineering dan procurement memilih spesifikasi grade baja yang paling hemat biaya tanpa mengurangi faktor keamanan struktural. - Kecepatan Logistik:
Jaringan logistik tangguh untuk pengiriman ke seluruh wilayah industri dan area proyek terpencil di Indonesia.
Pertanyaan yang Sering Diajukan (FAQ)
1. Apakah pipa SSAW aman digunakan untuk transmisi gas bertekanan tinggi?
Sesuai standar internasional API 5L PSL2, pipa SSAW dapat digunakan untuk gas tekanan tinggi jika telah melewati prosedur NDT otomatis menyeluruh dan uji hidrostatik ketat. Namun, untuk aplikasi pipa bawah laut (subsea) atau area pemukiman padat (Class 3 & 4 Location), mayoritas kontraktor migas global menetapkan LSAW atau pipa tanpa sambungan (seamless) untuk meminimalisasi panjang garis lasan.
2. Kapan sebaiknya beralih dari pipa ERW ke pipa LSAW?
Beralihlah ke LSAW saat proyek Anda membutuhkan diameter pipa di atas 24 inci, atau saat ketebalan dinding (wall thickness) yang disyaratkan melampaui kemampuan cetak rol mesin ERW (umumnya di atas 19-22 mm pada baja mutu tinggi).
3. Mengapa pipa LSAW umumnya lebih mahal daripada pipa SSAW?
LSAW menggunakan pelat baja tebal lembaran per lembaran yang memerlukan proses pembentukan hidrolik bertekanan masif dan proses ekspansi mekanikal dingin (cold expansion) per unit, sedangkan SSAW menggunakan proses pembentukan spiral berkelanjutan dari koil baja berkecepatan tinggi yang lebih hemat energi dan waktu.
Rekomendasi Aksi Procurement
Untuk menjamin kelancaran instalasi dan kepatuhan audit teknis proyek, pastikan tim pengadaan Anda melakukan langkah verifikasi berikut sebelum menerbitkan Purchase Order:
- Tentukan batas tekanan kerja desain (design working pressure) dan hitung ketebalan dinding menggunakan formula Barlow sesuai kode standar proyek (misal: ASME B31.3 / B31.4 / B31.8).
- Cantumkan toleransi dimensi dan persyaratan bevel end untuk mempermudah penyambungan las di lapangan.
- Konsultasikan kebutuhan material Anda dengan tim PT Jaya Baja Utama via kontak kamiuntuk mendapatkan kepastian stok, lembar data teknis (mill cert), dan penawaran harga kompetitif atau Klik untuk berbicara langsung dengan Sales kami via Whatsapp